Uma máquina especial começa a ser necessária quando o processo industrial deixa de caber em soluções padronizadas. Pode ser uma operação manual com alta variabilidade, uma etapa que limita o takt time, um risco ergonômico recorrente ou uma necessidade de inspeção que o equipamento convencional não resolve. Este guia de máquina especial apresenta os critérios técnicos para transformar essa demanda em um ativo produtivo, seguro, documentado e viável para a operação.
Diferentemente de uma máquina de catálogo, a máquina especial é desenvolvida a partir de uma condição real de fabricação. Por isso, seu desempenho não deve ser medido apenas por velocidade ou capacidade nominal. A solução precisa atender ao produto, ao método, ao ambiente de planta, à manutenção, à segurança funcional e aos requisitos de rastreabilidade definidos pela indústria.
O que caracteriza uma máquina especial
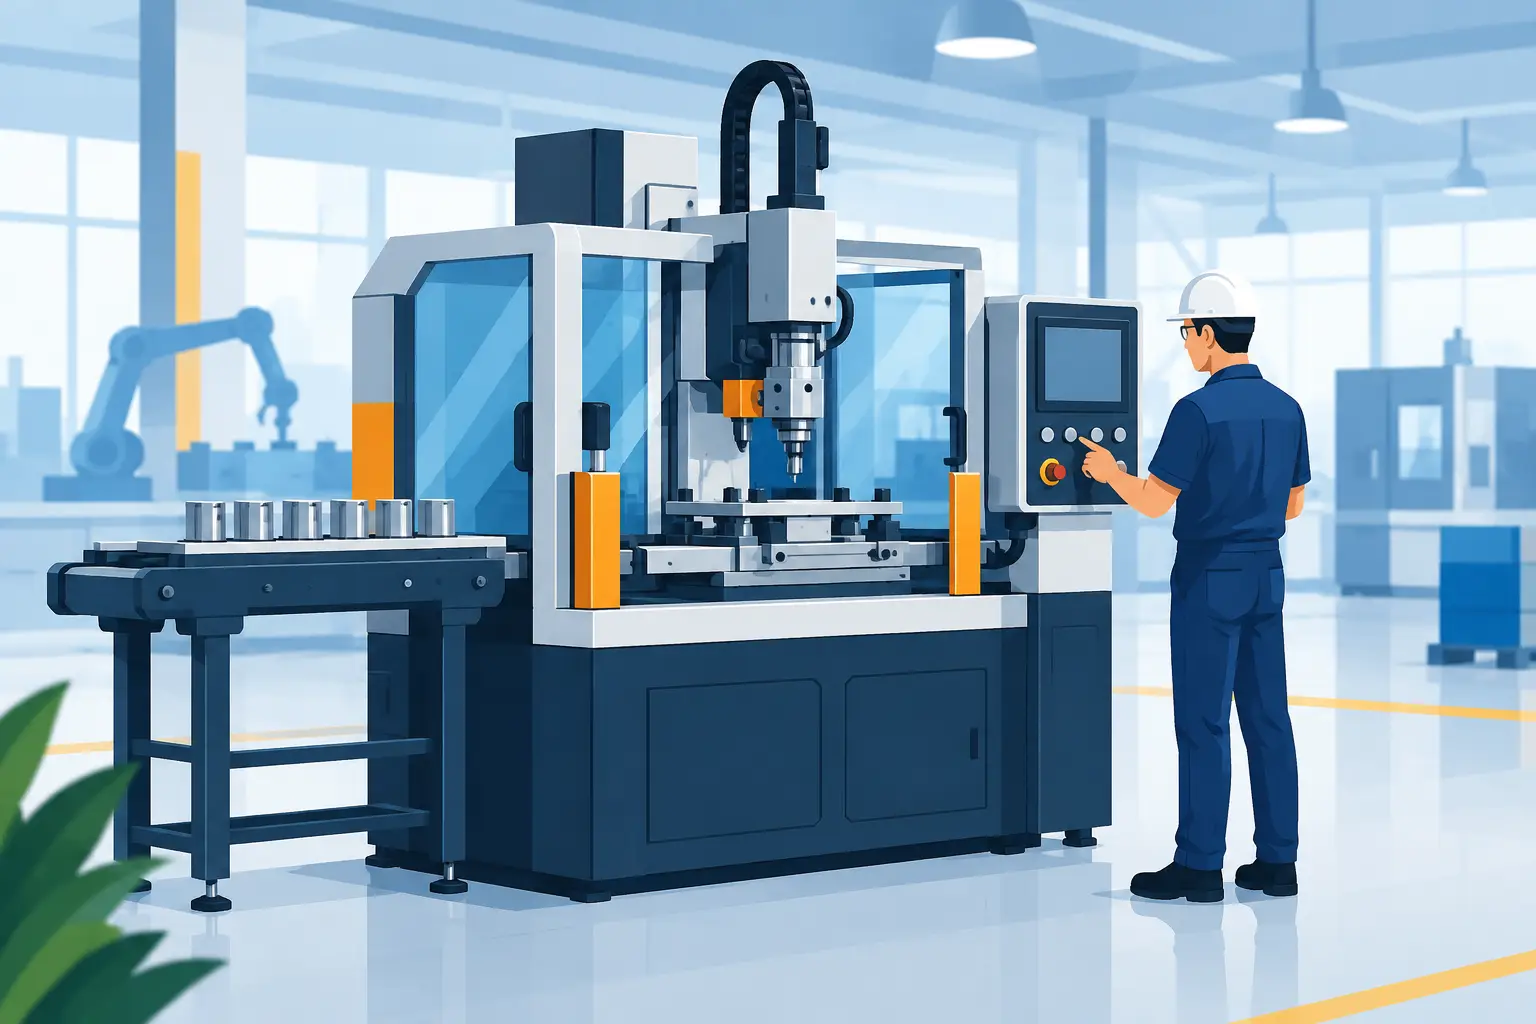
Máquina especial é um equipamento projetado para executar uma operação específica ou integrar etapas que, isoladamente, não entregam o resultado produtivo esperado. Estações de montagem, dispositivos de teste, células robotizadas, bancadas de estanqueidade, sistemas de visão, equipamentos de manipulação e linhas de inspeção são exemplos frequentes.
O projeto parte das características da peça e do processo. Geometria, massa, tolerâncias, materiais, cadência, variações de modelo, dados de entrada e saída e critérios de aprovação devem estar definidos antes da seleção de componentes. Sem esse levantamento, é comum que a engenharia dimensione uma solução tecnicamente sofisticada, mas inadequada à rotina de produção.
Também é preciso diferenciar máquina especial de simples dispositivo. Um dispositivo pode posicionar, fixar ou apoiar uma peça. A máquina especial normalmente reúne estrutura mecânica, atuadores, sensores, lógica de controle, interfaces de operação e funções de segurança para realizar um ciclo produtivo controlado.
Guia de máquina especial: do requisito ao conceito técnico
A etapa mais crítica do desenvolvimento ocorre antes da fabricação. Um requisito incompleto gera alterações de escopo, retrabalho de projeto e dificuldade de aceitação durante o comissionamento. A especificação deve converter a necessidade da produção em parâmetros verificáveis.
O ponto de partida é mapear o fluxo atual. A equipe de engenharia precisa observar como o operador abastece a estação, como a peça é referenciada, quais falhas ocorrem, quais variáveis afetam a qualidade e onde existem perdas de tempo. Dados de paradas, refugo, acidentes, quase acidentes e intervenções de manutenção ajudam a separar sintomas de causas.
Em seguida, define-se o ciclo esperado. Não basta informar que a máquina deve ser rápida. É necessário determinar takt time, tempo de carregamento, tempo de processo, descarregamento, disponibilidade requerida e quantidade de operadores. Em uma célula com visão computacional, por exemplo, o tempo de captura, processamento e comunicação do resultado deve fazer parte do cálculo, não ser tratado como detalhe posterior.
Produto, processo e flexibilidade
A necessidade de flexibilidade altera toda a arquitetura da máquina. Quando a produção trabalha com uma única referência e alto volume, uma solução dedicada pode entregar maior repetibilidade e menor tempo de ciclo. Quando existem famílias de produtos, trocas frequentes ou previsões de alteração de engenharia, convém avaliar ferramentais intercambiáveis, receitas no CLP, ajustes guiados e poka-yokes de montagem.
Essa decisão envolve custo e risco operacional. Flexibilidade excessiva pode tornar a máquina mais cara, complexa e suscetível a erros de setup. Uma solução dedicada pode ser mais econômica no curto prazo, mas limitar futuras mudanças de mix. O melhor caminho depende da estabilidade do processo e do planejamento industrial, não apenas da capacidade imediata.
Interfaces que precisam estar previstas
A máquina deve ser compatível com sua instalação. Alimentação elétrica, ar comprimido, vácuo, exaustão, rede industrial, espaço físico, rota de movimentação e condições ambientais precisam constar no projeto. Temperatura, presença de óleo, particulados, vibração, ruído e lavagem industrial influenciam a seleção de sensores, painéis, proteções e materiais.
Outro ponto é a comunicação com sistemas existentes. A integração pode exigir troca de dados com MES, supervisório, leitores de código, impressoras, sistemas de rastreabilidade ou bancos de dados de qualidade. Se a arquitetura de rede não for discutida no início, a máquina pode chegar pronta mecanicamente e permanecer improdutiva por falta de interface validada com a planta.
Segurança de máquinas deve orientar o projeto
A adequação à NR12 não deve ser adicionada quando a estrutura e a automação já estão definidas. A segurança precisa orientar o conceito desde a análise preliminar. A ABNT NBR ISO 12100 fornece a base para identificação de perigos, estimativa de riscos e aplicação de medidas de redução de risco ao longo do ciclo de vida da máquina.
O princípio técnico é claro: primeiro buscar a eliminação do perigo por projeto inerentemente seguro; depois aplicar proteções e medidas complementares; por fim, comunicar riscos residuais. Uma proteção física não corrige, por si só, uma arquitetura perigosa de movimento, uma zona de esmagamento mal resolvida ou uma necessidade indevida de acesso durante o ciclo automático.
Análise de risco e funções de segurança
A análise de risco deve considerar todas as fases de uso: transporte, instalação, setup, produção, limpeza, manutenção, desbloqueio de falhas e descarte. Uma célula pode operar sem incidentes em produção e, ainda assim, expor a equipe durante a troca de ferramenta ou a retirada de uma peça travada.
Métodos como HRN auxiliam a priorizar os riscos identificados. A partir dessa avaliação, são especificadas medidas como enclausuramentos, portas com intertravamento, cortinas de luz, comandos bimanuais, scanners a laser, tapetes de segurança, dispositivos de parada de emergência e modos de operação específicos.
As funções de segurança precisam ter nível de desempenho definido conforme a EN ISO 13849 ou abordagem equivalente pela IEC 62061. O PL requerido não pode ser presumido apenas pelo tipo de componente utilizado. É necessário avaliar a arquitetura do circuito, confiabilidade dos elementos, cobertura diagnóstica, falhas de causa comum e comportamento da máquina diante de falhas previsíveis.
Automação para controlar processo, não apenas movimentos
Uma máquina especial eficiente usa automação para garantir repetibilidade e gerar informações úteis à produção. O CLP deve controlar sequências, permissivos, alarmes, modos de operação e diagnósticos de forma compreensível para operadores e manutenção. Uma lógica difícil de interpretar aumenta o tempo de recuperação e incentiva intervenções inseguras.
A instrumentação deve ser selecionada pela criticidade da variável. Em uma operação de prensagem, força, curso, tempo de permanência e posição podem precisar de monitoramento. Em testes de estanqueidade, pressão, volume, tempo de estabilização e limites de vazamento devem estar associados a critérios objetivos de aprovação. Em montagem, sensores podem confirmar presença, orientação e fechamento correto de componentes.
A visão computacional é indicada quando inspeções visuais manuais apresentam variação ou quando há necessidade de registrar evidências. Entretanto, sua aplicação exige estudo de iluminação, contraste, posicionamento da peça, lente, campo de visão e tolerâncias reais de produção. Instalar uma câmera sem controlar essas variáveis costuma gerar falsos rejeitos ou falhas de detecção.
Fabricação, montagem e comissionamento em planta
Após a aprovação do conceito, o projeto mecânico e elétrico deve detalhar componentes, desenhos de fabricação, diagramas, lista de materiais e critérios de montagem. Estruturas precisam considerar rigidez, acessibilidade, proteção contra cantos vivos, pontos de içamento e manutenção. Painéis elétricos exigem organização, identificação, ventilação, grau de proteção compatível e reserva técnica coerente com o plano de expansão.
Antes da entrega, a máquina deve passar por testes funcionais em ambiente controlado. O FAT, quando aplicável, verifica ciclo, segurança, alarmes, qualidade do processo e documentação conforme critérios acordados. Essa etapa reduz incertezas, mas não substitui o SAT e o comissionamento em planta, onde infraestrutura, operadores, matéria-prima e integração com equipamentos periféricos revelam condições que não existem na montagem do fornecedor.
O comissionamento deve incluir ajuste de parâmetros, validação das funções de segurança, treinamento operacional e orientação para manutenção. Modos manual, setup e automático precisam ter comportamento definido, com permissões adequadas para cada situação. A produtividade não justifica atalhos como sensores anulados, portas abertas durante o ciclo ou alteração informal de parâmetros críticos.
Documentação e rastreabilidade para operação segura
Uma entrega industrial completa não termina com a máquina operando. O prontuário técnico deve reunir documentos que sustentem manutenção, auditorias, fiscalização e futuras modificações. Diagramas elétricos atualizados, manuais de operação e manutenção, análise de risco, memorial de cálculo quando aplicável, listas de componentes de segurança, validações e ART são parte da rastreabilidade necessária.
A documentação também reduz dependência de conhecimento informal. Quando um técnico precisa descobrir o funcionamento da máquina por tentativa e erro, a planta assume risco de parada, acidente e dano ao equipamento. Identificação de cabos, sensores, válvulas, painéis e pontos de ajuste precisa corresponder ao arquivo técnico entregue.
Quando desenvolver, reformar ou adquirir uma solução pronta
Nem toda demanda exige uma máquina totalmente nova. Em alguns casos, um retrofit mecânico, elétrico ou de automação amplia a vida útil de um equipamento existente e reduz o investimento. Essa alternativa faz sentido quando a estrutura ainda apresenta condição adequada, o processo permanece válido e há viabilidade para atender aos requisitos de segurança.
Por outro lado, reformas sucessivas podem manter limitações de layout, ergonomia, capacidade e manutenção. Quando a máquina antiga não comporta proteções adequadas, possui movimentos sem controle confiável ou depende de componentes obsoletos, o desenvolvimento de uma nova solução pode apresentar menor custo total ao longo da operação.
A decisão deve considerar CAPEX, tempo de parada, custo de manutenção, disponibilidade de peças, risco de não conformidade, qualidade do processo e ganho projetado de produtividade. Uma análise de viabilidade bem conduzida evita comprar uma máquina subdimensionada ou investir em automação onde a causa principal da perda está no processo anterior.
Uma máquina especial bem especificada não é apenas um equipamento que executa uma tarefa. Ela transforma conhecimento de processo em repetibilidade, proteção e dados para decisão. Quando engenharia, segurança e produção trabalham sobre os mesmos critérios, a implantação deixa de ser uma aposta e passa a ser uma etapa controlada de evolução da planta.