Uma máquina que exige intervenção manual frequente, depende da experiência de um único operador ou apresenta variação de ciclo dificilmente sustenta crescimento com segurança. É nesse ponto que as máquinas especiais industriais deixam de ser apenas um investimento em automação e passam a ser uma decisão de engenharia, conformidade e continuidade produtiva.
Ao contrário de equipamentos padronizados, uma máquina especial é desenvolvida para responder a uma necessidade específica de processo: montar, testar, inspecionar, movimentar, dosar, cortar, prensar, soldar ou integrar operações que não encontram solução adequada em catálogo. O resultado esperado não é somente maior velocidade. É um processo repetível, protegido, documentado e compatível com as exigências da planta.
Quando uma máquina padrão deixa de atender
Equipamentos comerciais resolvem bem aplicações estáveis e amplamente conhecidas. Uma esteira convencional, uma prensa de catálogo ou uma estação de montagem manual assistida podem ser suficientes em determinadas condições. O limite aparece quando o produto possui geometrias particulares, quando há muitas variantes, quando o controle de qualidade precisa ser integrado ao ciclo ou quando o risco operacional não pode ser controlado apenas com procedimentos.
Nessas situações, adaptar sucessivamente uma máquina existente costuma gerar um conjunto difícil de manter. Sensores são adicionados sem revisão da arquitetura de segurança, proteções são instaladas sem avaliar zonas de acesso, e alterações de software passam a conviver com diagramas elétricos desatualizados. A produção continua funcionando, mas cresce a exposição a falhas, acidentes, paradas e não conformidades em auditorias.
Uma máquina especial bem especificada substitui essa lógica reativa por um projeto orientado ao processo. Ela considera peça, ferramental, cadência, ergonomia, abastecimento, descarte, inspeção, manutenção e segurança como elementos do mesmo sistema. Isso é especialmente relevante em linhas de montagem, processos de manufatura discreta, células robotizadas e operações com energia mecânica, pneumática, hidráulica ou elétrica.
Máquinas especiais industriais exigem segurança desde a concepção
A conformidade com a NR12 não deve ser tratada como uma etapa final, aplicada depois que a máquina já está pronta. Quando a segurança é incorporada desde o conceito, a solução tende a ocupar menos espaço, exigir menos retrabalho e apresentar uma operação mais clara para produção e manutenção.
A base técnica começa pela apreciação de riscos conforme a ABNT NBR ISO 12100. O levantamento identifica perigos mecânicos, elétricos, térmicos, ergonômicos e relacionados a partidas inesperadas, além de definir medidas de redução de risco. A análise HRN auxilia na priorização das intervenções ao relacionar probabilidade, frequência de exposição, possibilidade de evitar o dano e severidade da lesão.
Para as funções de segurança do comando, não basta instalar um botão de emergência ou uma chave de porta. É necessário definir o desempenho requerido para cada função, considerando conceitos de PL conforme a EN ISO 13849 ou SIL conforme a IEC 62061, conforme a arquitetura adotada. Uma porta com intertravamento, por exemplo, pode demandar monitoramento por relé ou CLP de segurança, redundância, diagnóstico de falha e prevenção de religamento inesperado.
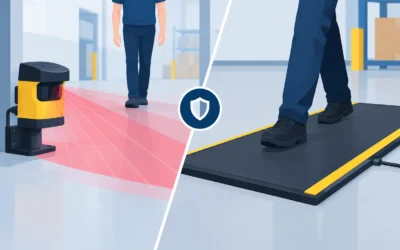
Esse raciocínio também se aplica a cortinas de luz, comandos bimanuais, scanners a laser, tapetes sensíveis, proteções móveis, bloqueio e etiquetagem de energias. O dispositivo correto depende do risco e do modo de operação. Uma cortina de luz pode ser adequada para uma área de alimentação frequente, mas pode ser insuficiente em uma aplicação que permita acesso lateral ao perigo ou que não possua distância de segurança calculada.
O modo de ajuste também precisa ser projetado
Muitas ocorrências em máquinas acontecem durante setup, limpeza, troca de ferramenta e manutenção, não no ciclo automático regular. Por isso, máquinas especiais devem prever modos específicos de operação, com seleção controlada, velocidade reduzida quando aplicável, comando de ação mantida e critérios claros para acesso às zonas de risco.
Projetar apenas para a condição de produção ignora a rotina real do chão de fábrica. O projeto deve prever como o técnico ajustará sensores, como o operador trocará o dispositivo de fixação, como a equipe removerá uma peça travada e como a manutenção fará o bloqueio de fontes de energia. Essas situações precisam estar refletidas no projeto mecânico, elétrico, no software e no manual de operação.
Da necessidade produtiva ao comissionamento
O desenvolvimento de uma máquina especial começa com uma definição técnica objetiva do problema. A engenharia precisa entender a cadência requerida, o volume anual, o mix de produtos, as tolerâncias, os tempos de troca, as interfaces com equipamentos existentes e os critérios de aceitação. Sem essas informações, há risco de dimensionar uma solução mais cara do que o necessário ou incapaz de atender à variação real do processo.
Na etapa conceitual, são definidos o fluxo de materiais, a sequência operacional, os atuadores, o sistema de controle, os dispositivos de segurança e as condições de acesso. A escolha entre automação parcial ou célula totalmente automática depende do retorno esperado e da estabilidade do processo. Automatizar uma operação que ainda apresenta grande variação de matéria-prima ou falhas de processo pode apenas transferir o problema para uma máquina mais complexa.
Com o conceito aprovado, o detalhamento reúne projeto mecânico, diagramas elétricos, lista de materiais, pneumática ou hidráulica, lógica de CLP, interfaces de IHM e arquitetura de segurança. Quando há rastreabilidade, o sistema pode registrar número de série, parâmetros de processo, resultados de teste, alarmes e intervenções. Quando há inspeção visual, sistemas de visão computacional podem verificar presença, posição, leitura de códigos, acabamento ou montagem correta antes de liberar a próxima etapa.
A integração robótica deve ser definida pela tarefa, não pela tendência tecnológica. Robôs são indicados quando há repetitividade, alcance, carga, precisão ou risco que justifiquem sua aplicação. Porém, requerem estudo de alcance, zonas de risco, validação de trajetória, estratégia de parada segura, cercamento ou proteção perimetral e integração correta com periféricos. Em algumas operações, um manipulador simples, um eixo cartesiano ou um dispositivo dedicado pode oferecer melhor custo, menor tempo de ciclo e manutenção mais direta.
O comissionamento em planta confirma se a máquina atende às condições reais de instalação. São verificados alimentação elétrica, ar comprimido, exaustão, comunicação com sistemas da fábrica, comportamento dos sensores, tempos de ciclo, rejeição de peças e atuação de todas as funções de segurança. Também é o momento de validar procedimentos de operação, setup e manutenção com as equipes que utilizarão o equipamento diariamente.
Documentação não é um anexo do projeto
Uma máquina entregue sem documentação atualizada impõe dependência operacional e fragiliza a rastreabilidade da empresa. Para atendimento à NR12 e gestão técnica do ativo, o prontuário da máquina deve reunir informações que permitam verificar como ela foi projetada, instalada, operada e mantida.
Conforme o escopo, os entregáveis incluem análise de riscos, memorial descritivo, diagramas elétricos, desenhos mecânicos, lista de componentes de segurança, validação das funções de segurança, manuais, procedimentos, registros de testes e laudos técnicos com ART. A documentação precisa corresponder à máquina instalada. Arquivos genéricos ou esquemas sem revisão após alterações de campo não sustentam uma auditoria nem auxiliam a manutenção em uma falha crítica.
Esse conjunto também melhora a tomada de decisão ao longo da vida útil. Quando uma célula precisa receber um novo produto, um robô adicional ou uma mudança de layout, a engenharia dispõe de dados para reavaliar riscos e capacidade sem partir de premissas incertas.
Como avaliar a viabilidade de uma solução especial
O retorno de uma máquina especial não deve ser calculado somente pela redução de mão de obra direta. Uma avaliação consistente considera perdas por refugo, retrabalho, paradas, acidentes, afastamentos, dificuldades de contratação, dependência de operadores especializados e exposição a autuações. Em processos críticos, a repetibilidade e a rastreabilidade podem ter peso maior que o ganho de cadência.
Também é necessário avaliar manutenção e disponibilidade. Uma solução excessivamente complexa, com componentes difíceis de repor ou software sem padronização, pode comprometer a operação após a entrega. O melhor projeto é aquele que atende ao processo com segurança e desempenho, mas que também pode ser diagnosticado e mantido pela estrutura disponível na fábrica.
Antes de aprovar o investimento, vale estabelecer indicadores mensuráveis: tempo de ciclo, OEE, taxa de rejeição, tempo de troca, capacidade por turno, número de intervenções manuais e disponibilidade. Esses critérios transformam a aceitação da máquina em uma verificação técnica, e não em uma percepção subjetiva de que ela está funcionando.
A Tecservice conduz esse tipo de desenvolvimento integrando análise de risco, adequação à NR12, projeto, automação, documentação e comissionamento. Para a indústria, o ponto decisivo é iniciar pela avaliação real do processo e dos riscos existentes. Uma necessidade bem diagnosticada permite definir uma máquina que proteja pessoas, sustente a produção e permaneça tecnicamente controlável ao longo dos próximos anos.