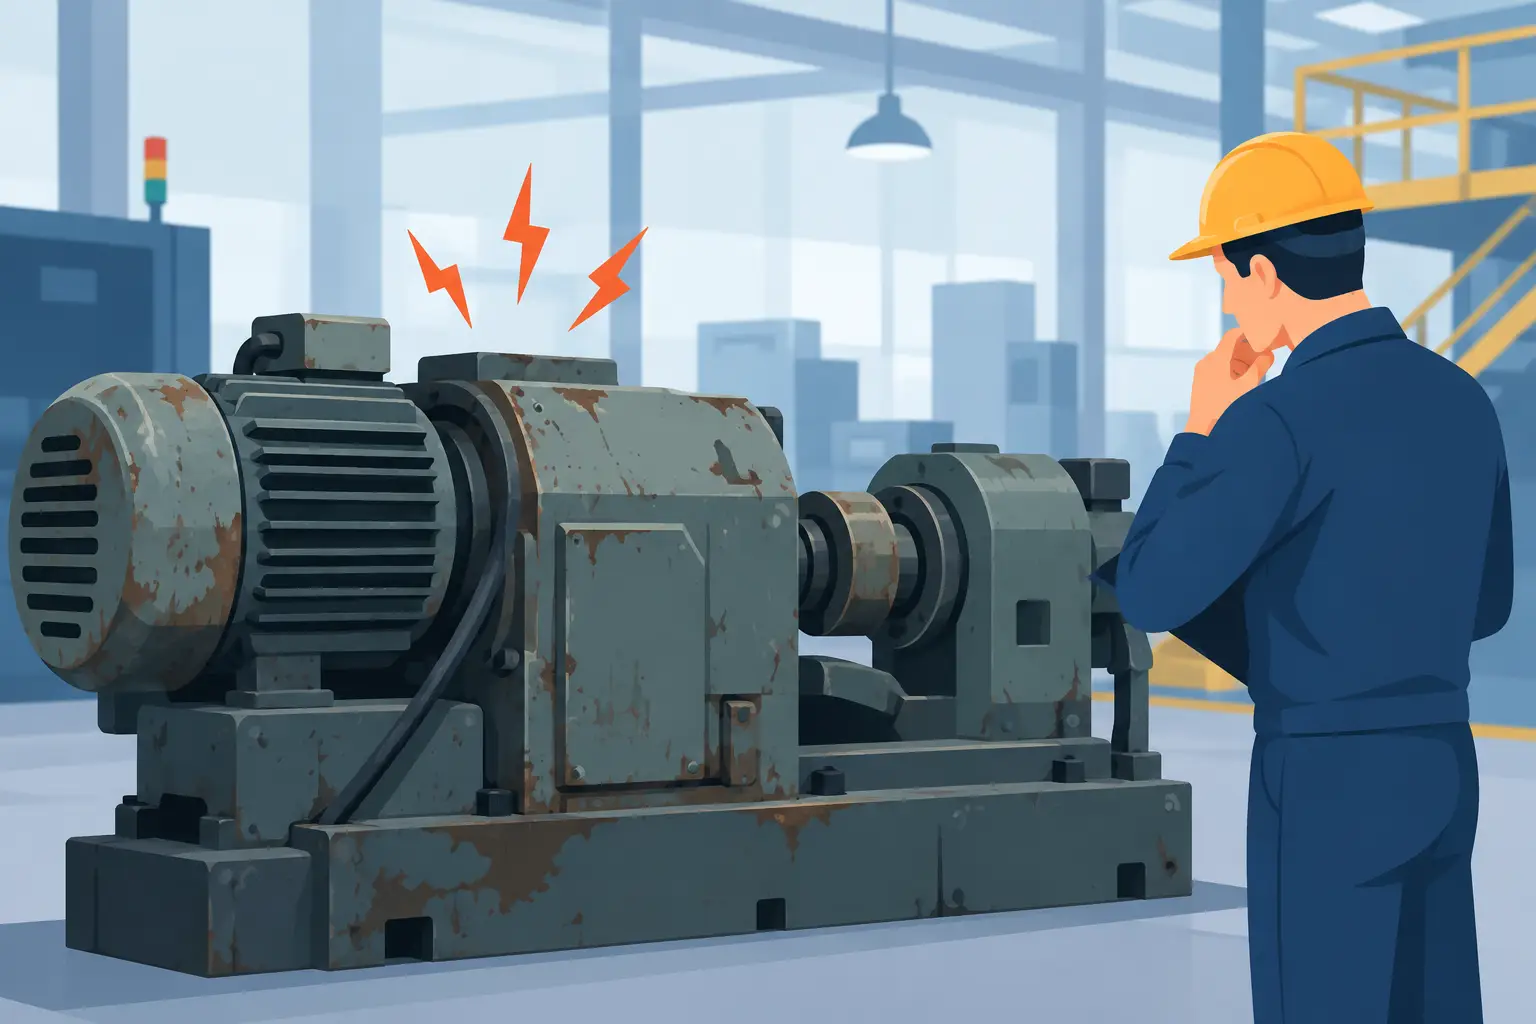
Uma prensa mecânica que ainda produz, um torno convencional mantido por décadas ou uma linha de montagem com comandos por relés podem transmitir uma impressão enganosa: a de que, se a máquina está operando, está tecnicamente apta. É justamente nessa lacuna entre funcionar e operar com segurança que se explica por que máquinas antigas falham – não apenas por quebra mecânica, mas por perda de controle sobre riscos, paradas e qualidade.
Em uma planta industrial, a idade do equipamento não é, isoladamente, uma condenação. Há máquinas com décadas de uso que entregam repetibilidade e disponibilidade superiores a ativos mais novos. O problema surge quando o envelhecimento físico, a obsolescência tecnológica, alterações sem projeto e ausência de documentação passam a comprometer a integridade da operação. A consequência pode ser um acidente grave, uma autuação, uma parada prolongada ou todos esses eventos combinados.
Por que máquinas antigas falham além do desgaste visível
A falha raramente começa com um componente totalmente rompido. Na maior parte dos casos, ela se desenvolve de forma progressiva: folgas aumentam, sensores perdem confiabilidade, cabos sofrem ressecamento, proteções são removidas para facilitar ajustes e circuitos de comando recebem adaptações improvisadas. Cada intervenção pode parecer pequena, mas o conjunto altera o comportamento da máquina e reduz sua margem de segurança.
Em equipamentos antigos, o projeto original frequentemente não considerava os requisitos hoje consolidados pela NR12 e pelas normas técnicas aplicáveis. Isso é particularmente crítico em zonas de prensagem, corte, esmagamento, arraste, cisalhamento e projeção de partículas. Uma proteção fixa inexistente, um comando bimanual sem monitoramento ou uma porta sem intertravamento adequado deixam de ser detalhes de engenharia quando um trabalhador acessa uma área perigosa durante o ciclo.
A ABNT NBR ISO 12100 estabelece que a avaliação de riscos deve considerar todo o ciclo de vida da máquina, incluindo transporte, instalação, operação, limpeza, ajuste, manutenção e descarte. Portanto, uma máquina não deve ser avaliada somente pelo que ocorre durante a produção normal. Muitas ocorrências acontecem na troca de ferramenta, na desobstrução de material ou na manutenção corretiva, quando as proteções são burladas e a energia perigosa permanece disponível.
Os mecanismos mais comuns de degradação
Desgaste mecânico e perda de repetibilidade
Guias, fusos, mancais, embreagens, freios, correias, acoplamentos e redutores sofrem desgaste acumulado. Em uma máquina antiga, esse desgaste pode alterar tempos de parada, curso de elementos móveis e precisão de posicionamento. O operador percebe o sintoma como vibração, ruído ou necessidade constante de regulagem. A manutenção, por sua vez, pode responder com compensações pontuais que preservam a produção no curto prazo, sem restaurar a condição de projeto.
Em equipamentos com movimento perigoso, o desempenho do sistema de frenagem merece atenção especial. Não basta que o atuador pare eventualmente. É necessário verificar se o tempo e a distância de parada são compatíveis com o acesso à zona de risco e com os dispositivos de proteção instalados. Uma cortina de luz corretamente especificada, por exemplo, depende dessa relação para definir sua distância de segurança.
Obsolescência elétrica e de automação
CLPs descontinuados, módulos de I/O sem reposição, inversores antigos, contatores desgastados e relés auxiliares com lógica acumulada são fontes recorrentes de indisponibilidade. Quando a equipe não encontra peças originais, surgem substituições de marcas, tensões ou características diferentes, nem sempre documentadas e validadas.
O risco é maior quando o circuito de segurança é tratado como um circuito de comando convencional. Uma parada de emergência ligada apenas a uma entrada comum do CLP não garante, por si só, uma função de segurança. É preciso definir a função requerida, estimar o risco e estruturar a arquitetura de acordo com parâmetros como Categoria, Performance Level (PL) e MTTFd, conforme a ABNT NBR ISO 13849-1, ou adotar a abordagem correspondente da IEC 62061 para sistemas elétricos, eletrônicos e eletrônicos programáveis relacionados à segurança.
Modificações sem rastreabilidade
Máquinas antigas quase sempre carregam a história da fábrica. Um alimentador foi instalado, um sensor foi deslocado, uma proteção foi cortada, um modo manual foi criado para facilitar setup. Algumas mudanças são necessárias e podem gerar ganho real de produtividade. O problema está na ausência de análise técnica, diagramas atualizados, validação funcional e responsabilidade formal sobre a alteração.
Sem esquemas elétricos confiáveis e sem memória de cálculo ou projeto mecânico, a manutenção passa a depender do conhecimento informal de poucas pessoas. Quando esses profissionais mudam de função ou deixam a empresa, o ativo perde rastreabilidade. A falha deixa de ser somente técnica e se torna também operacional.
Falhas humanas induzidas pelo projeto
É incorreto atribuir todo desvio ao comportamento do operador. Se a máquina exige que uma proteção seja aberta para remover uma peça com frequência, ou se o ajuste só é possível com o equipamento energizado e sem visibilidade adequada, o processo foi desenhado para gerar exposição ao risco.
A engenharia deve observar a tarefa real, não apenas o procedimento escrito. Acesso para limpeza, ergonomia de abastecimento, visibilidade, tempo de setup e necessidade de intervenção manual influenciam diretamente a probabilidade de burla. Uma adequação eficiente não cria obstáculos improdutivos: ela reorganiza o processo para que a operação segura seja também a forma mais prática de trabalhar.
Como identificar se a máquina chegou ao limite técnico
Sinais isolados não bastam para decidir entre manter, adequar, modernizar ou substituir. A decisão exige uma avaliação estruturada de risco e viabilidade. A metodologia HRN pode auxiliar na priorização ao relacionar probabilidade de ocorrência, frequência de exposição, gravidade e número de pessoas expostas. Ainda assim, o resultado deve ser interpretado junto com a condição mecânica, o histórico de manutenção, a criticidade produtiva e a disponibilidade de componentes.
Algumas evidências exigem ação rápida: proteções removidas ou ineficazes, ausência de intertravamentos em acessos perigosos, parada de emergência sem função validada, comandos com religamento inesperado, painéis sem identificação, partes móveis expostas, vazamentos que afetam frenagem ou retenção de carga e intervenções recorrentes dentro da zona de risco.
Também merecem atenção máquinas que apresentam paradas intermitentes sem causa definida. Falhas elétricas esporádicas tendem a evoluir e são difíceis de tratar quando não há documentação. O mesmo vale para equipamentos cuja manutenção depende de ajustes manuais repetitivos para manter o padrão de produção. Nesse cenário, a aparente economia de adiar a modernização pode ser superada por refugo, horas improdutivas, peças emergenciais e risco ocupacional.
Adequar, retrofit ou substituir: a decisão depende do ativo
A adequação à NR12 é necessária quando há riscos não controlados, mas ela não significa obrigatoriamente a troca integral da máquina. Em muitos casos, é viável implantar proteções físicas, intertravamentos com chave codificada, cortinas de luz, comandos bimanuais monitorados, válvulas de segurança, relés ou CLPs de segurança e sinalização adequada. O resultado deve ser acompanhado de projeto, diagramas, validação e documentação técnica.
O retrofit se justifica quando a estrutura mecânica permanece íntegra, mas o sistema elétrico, a automação ou o método de alimentação limitam segurança e desempenho. A atualização pode incluir novo painel, arquitetura de segurança, supervisório, controle de velocidade, servacionamentos e dispositivos de diagnóstico. Há ganho de disponibilidade, mas o escopo precisa preservar a compatibilidade entre a nova lógica e os riscos reais da máquina.
A substituição tende a ser mais indicada quando a recuperação exige alterações estruturais extensas, quando não há integridade mecânica suficiente ou quando a produtividade necessária não pode ser atingida com segurança. Não existe uma regra de idade. Uma máquina de 30 anos pode ser adequável; outra de 10 anos pode demandar substituição por ter sido alterada sem critérios ou por apresentar degradação severa.
O que uma modernização tecnicamente defensável precisa entregar
Uma intervenção consistente começa pelo inventário da máquina e pela análise de riscos baseada na ABNT NBR ISO 12100. A partir daí, definem-se medidas de redução de risco, funções de segurança, PL requerido, arquitetura de comando, proteções mecânicas e procedimentos operacionais.
A execução deve ser verificável. Isso inclui projeto mecânico e elétrico, diagramas atualizados, listas de componentes, especificações, validação das funções de segurança, testes de comissionamento, ART quando aplicável e atualização do prontuário da máquina. A documentação não é burocracia separada da obra: ela permite manutenção segura, auditoria, replicação de padrão e rastreabilidade diante de uma fiscalização.
A Tecservice atua justamente na integração entre diagnóstico, projeto, instalação e comissionamento. Em vez de tratar uma grade, um sensor ou um painel como itens isolados, o objetivo é assegurar que a solução reduza o risco sem inviabilizar a rotina produtiva.
Uma máquina antiga não falha apenas quando para. Ela falha quando exige improviso para continuar produzindo, quando não permite provar que suas funções de segurança operam como projetado ou quando transforma uma intervenção de rotina em exposição desnecessária. Uma avaliação técnica bem conduzida permite decidir com evidências – e agir antes que a próxima parada revele um problema que já estava presente no chão de fábrica.