Uma prensa antiga não se torna segura com a instalação isolada de uma cortina de luz ou de um comando bimanual. O retrofit de prensas exige analisar o ciclo completo da máquina, os modos de falha, a energia residual, o comportamento do operador e a distância entre o dispositivo de proteção e o ponto de operação. Quando essa engenharia é bem executada, a adequação à NR12 deixa de ser uma reação à fiscalização e passa a proteger pessoas, preservar ativos e estabilizar a produção.
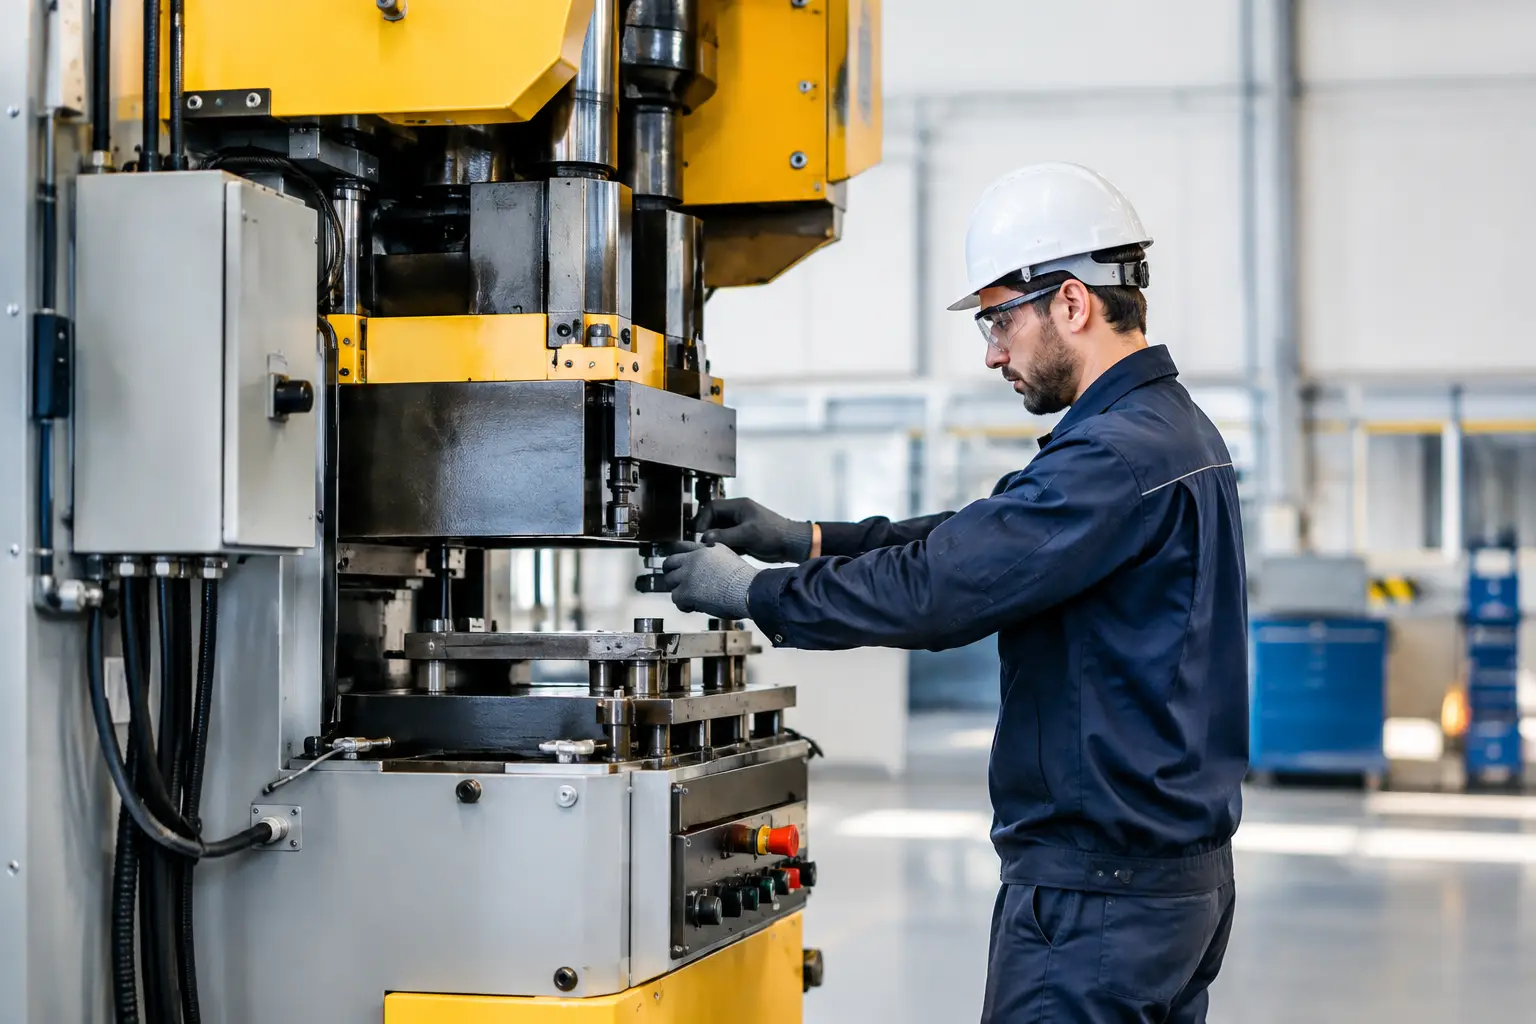
Em muitas plantas, prensas mecânicas, hidráulicas e pneumáticas continuam sendo equipamentos críticos para estampagem, corte, dobra e conformação. São máquinas de alta produtividade, mas também de risco elevado: esmagamento, amputação, projeção de material, partida inesperada e falha de frenagem estão entre os cenários que precisam ser tratados tecnicamente. A idade do equipamento não elimina a obrigação de controle de risco. Ela torna o diagnóstico ainda mais necessário.
Quando o retrofit de prensas é a decisão correta
Substituir uma prensa pode parecer a alternativa mais direta, porém nem sempre é a mais viável técnica ou economicamente. Equipamentos antigos podem ter estrutura mecânica preservada, capacidade compatível com o processo e ferramental consolidado. Nesses casos, o retrofit permite elevar o nível de segurança, recuperar confiabilidade e incorporar recursos de automação sem interromper um processo que já entrega resultado.
A decisão depende da condição real da máquina. Uma avaliação deve verificar integridade estrutural, desgaste de embreagem e freio, folgas, vazamentos, comportamento do sistema hidráulico ou pneumático, comandos elétricos, condição dos dispositivos de parada e disponibilidade de peças. Também é necessário avaliar se a geometria da prensa permite instalar proteções, se a distância de segurança pode ser atendida e se o tempo de parada é compatível com o sistema de proteção previsto.
Há situações em que a modernização é recomendável e outras em que a substituição deve ser considerada. Se houver comprometimento estrutural, impossibilidade de controlar o risco residual ou custo desproporcional para recuperar componentes essenciais, insistir no retrofit pode criar uma solução limitada. A análise de viabilidade precisa ser feita antes de especificar componentes ou definir cronogramas de instalação.
Engenharia de risco antes de escolher componentes
A base de um projeto consistente é a apreciação de riscos conforme os princípios da ABNT NBR ISO 12100. Ela não se resume a preencher uma planilha. A equipe deve observar a máquina em operação, identificar tarefas normais e não rotineiras, entender intervenções de setup, troca de ferramenta, limpeza, manutenção, retirada de peças travadas e ajustes realizados pelo operador.
A análise HRN ajuda a priorizar os riscos a partir da probabilidade de exposição, da possibilidade de evitar o perigo, da gravidade do dano e da frequência da atividade. Para cada função de segurança, define-se o desempenho requerido, normalmente por meio de PLr conforme a ABNT NBR ISO 13849-1 ou por SIL, quando aplicável à arquitetura adotada. Esse requisito determina a concepção do circuito, a categoria, a cobertura de diagnóstico, a resistência a falhas comuns e os critérios de validação.
O ponto de operação não é o único risco
Em prensas, o ponto de prensagem costuma receber maior atenção, mas a adequação não pode ignorar transmissão mecânica, volantes, polias, correias, engrenagens, partes móveis laterais, zonas de alimentação e descarga. Também devem ser avaliados painéis elétricos, aterramento, grau de proteção dos invólucros, identificação de circuitos, acesso para manutenção e meios de bloqueio de energia.
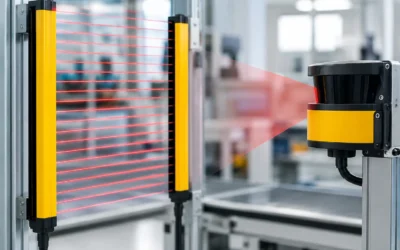
A NR12 exige que o acesso às zonas de perigo seja impedido ou controlado. Para isso, podem ser utilizadas proteções fixas, proteções móveis intertravadas, dispositivos optoeletrônicos, comandos bimanuais e outros recursos compatíveis com o processo. A escolha não deve seguir uma solução padrão. Uma cortina de luz, por exemplo, só é eficaz se sua resolução, posicionamento e distância de segurança impedirem que o operador alcance a zona perigosa antes da parada completa do movimento.
Escopo técnico de um retrofit de prensas
O retrofit começa pelo levantamento de campo e pela definição clara do escopo. Diagramas elétricos desatualizados, modificações sem registro e componentes obsoletos são recorrentes em equipamentos de longa vida útil. Por isso, o projeto deve estabelecer uma linha de base documental e física antes de qualquer intervenção.
Na parte mecânica, o escopo pode incluir a fabricação e instalação de carenagens, portas de acesso, proteções perimetrais, suportes, sistemas de enclausuramento e dispositivos para troca segura de ferramentas. As distâncias de segurança devem ser calculadas considerando abertura, alcance, dimensões das proteções e características de acesso, seguindo as normas técnicas aplicáveis.
Na parte elétrica e de automação, é comum modernizar o painel, substituir relés convencionais por relés de segurança ou CLP de segurança, reorganizar a arquitetura de comando e implementar monitoramento de falhas. Em prensas mecânicas, a análise do conjunto embreagem-freio é decisiva. O sistema deve ser capaz de interromper o movimento de forma previsível, e seu comportamento precisa ser monitorado conforme a configuração e os riscos identificados.
Em prensas hidráulicas, entram na avaliação válvulas, retenções, bloqueios, pressostatos, acumuladores e riscos de descida por gravidade ou perda de pressão. Em prensas pneumáticas, a segurança depende também do tratamento do ar, de válvulas redundantes monitoradas, da exaustão controlada e da prevenção contra movimentos inesperados. Cada tecnologia exige soluções próprias, sem transferir indiscriminadamente uma arquitetura de segurança de um tipo de prensa para outro.
Segurança funcional precisa ser validada
Instalar componentes certificados não comprova, por si só, que a função de segurança atende ao PL requerido. A conformidade depende da arquitetura integral: sensores, lógica, acionamentos, contatores, válvulas, realimentações, cabeamento, alimentação e resposta mecânica da máquina.
A validação deve confirmar que a máquina para quando solicitado, que a partida não ocorre em condições inseguras, que a falha de um componente não elimina a função de segurança além do permitido e que os tempos medidos suportam o cálculo da distância de segurança. Testes de intertravamento, parada de emergência, comando bimanual, cortina de luz, rearme manual, monitoramento de portas e detecção de falhas precisam ser registrados.
Também é necessário separar claramente o rearme do comando de partida. O rearme confirma que a condição de segurança foi restabelecida, mas não pode gerar movimento perigoso por si só. Esse detalhe, aparentemente simples, evita falhas recorrentes em intervenções feitas apenas com foco em liberar rapidamente a operação.
Implantação com controle de parada produtiva
Uma boa engenharia considera a janela disponível de intervenção desde a fase de projeto. Sempre que possível, a fabricação de proteções, montagem de painéis e programação de lógica são realizadas antes da parada da máquina. Isso reduz o tempo de instalação em campo e evita decisões improvisadas durante o comissionamento.
A implantação deve envolver manutenção, produção, segurança do trabalho e responsáveis pelo processo. O operador conhece particularidades de alimentação, retirada de peças e troca de ferramentas que nem sempre aparecem em documentos antigos. Incorporar essas informações no projeto reduz a chance de uma proteção correta no papel se tornar um obstáculo operacional e acabar sendo burlada.
Após a montagem, o comissionamento precisa ser conduzido com testes funcionais, ajustes de processo e treinamento dos usuários autorizados. A entrega técnica deve contemplar diagramas atualizados, memorial descritivo, análise de riscos, relatório de validação, registros de testes, identificação dos componentes e prontuário da máquina. Quando aplicável, laudos e documentos devem contar com responsabilidade técnica e ART.
Produtividade não é argumento contra segurança
Existe uma percepção equivocada de que a adequação à NR12 reduz necessariamente a produtividade. O impacto depende do projeto. Uma proteção mal especificada pode aumentar tempos de ciclo, dificultar abastecimento e gerar paradas. Já uma solução desenhada a partir do processo pode reduzir intervenções manuais, padronizar o ciclo, melhorar a repetibilidade e diminuir paradas causadas por falhas elétricas ou mecânicas.
O retrofit também pode ser o momento adequado para integrar alimentação automática, sensores de presença de peça, contagem de produção, supervisão por CLP, rastreabilidade de alarmes e interface homem-máquina. Nem toda prensa precisa receber automação avançada. A prioridade é eliminar riscos e tornar a operação confiável. Depois disso, a automação deve ser avaliada pelo ganho mensurável para a célula produtiva.
A Tecservice trata esse tipo de projeto como uma intervenção de engenharia completa: diagnóstico, definição de risco, projeto mecânico e elétrico, instalação, validação e documentação. Essa abordagem evita a fragmentação comum entre quem avalia, quem fornece componentes e quem precisa responder tecnicamente pela máquina em operação.
Antes de liberar uma prensa modernizada, a pergunta decisiva não é se há proteções visíveis. É se cada risco identificado foi reduzido de forma verificável, se a função de segurança responde dentro do desempenho requerido e se a equipe consegue operar e manter o equipamento sem criar novos desvios. É esse critério que transforma uma adequação pontual em um ativo industrial seguro e sustentável.