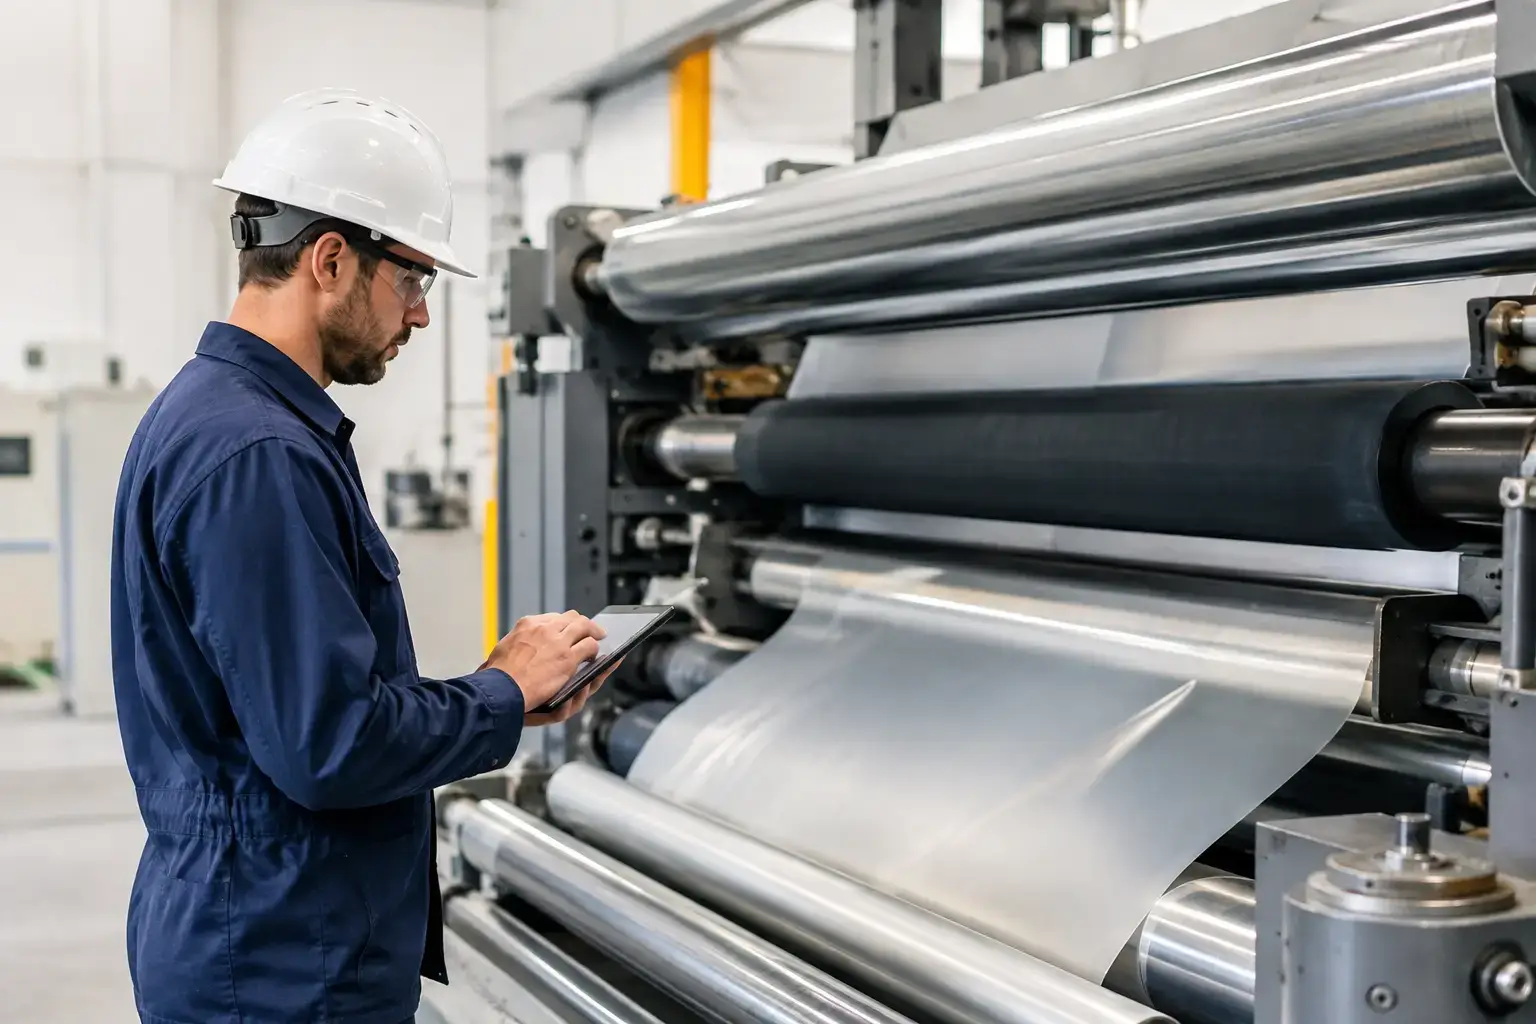
Uma calandra industrial concentra riscos severos em poucos pontos do processo: cilindros de tração, rolos aquecidos, zonas de alimentação, bobinadores e transmissões expostas. O aprisionamento entre cilindros pode ocorrer em frações de segundo, com consequências graves para o operador e para a continuidade da planta. Por isso, as etapas para adequar calandras industriais não podem se limitar à instalação de uma proteção ou de um botão de emergência. A conformidade efetiva exige engenharia de riscos, projeto validado, integração elétrica e mecânica, documentação técnica e comissionamento em condição real de produção.
A NR-12 estabelece requisitos para prevenir acidentes durante todas as fases de vida da máquina, enquanto normas como a ABNT NBR ISO 12100 orientam a apreciação e a redução de riscos. Em calandras, a aplicação precisa considerar a geometria dos cilindros, o material processado, a velocidade periférica, a inércia, a temperatura, os modos de operação e as intervenções de limpeza, troca de produto e manutenção.
Por que calandras exigem uma adequação específica
Calandras utilizadas nos setores de borracha, plástico, papel, têxtil, metalurgia e alimentos apresentam configurações muito diferentes. Algumas trabalham com mantas contínuas e rolos de grande diâmetro; outras operam com compostos aderentes, alta temperatura ou alimentação manual. Essa variação impede soluções padronizadas sem validação em campo.
A proteção física de uma zona de nip, por exemplo, pode resolver o acesso direto aos cilindros, mas criar dificuldades para ajuste de processo, higienização ou passagem do material. Se a equipe passar a remover a proteção para manter a produtividade, a adequação falhou operacionalmente. O projeto correto precisa reduzir o risco sem transferi-lo para uma rotina informal de bypass, improviso ou intervenção com a máquina energizada.
Também é necessário avaliar equipamentos periféricos. Desbobinadores, enroladores, esteiras, guias de borda, facas de corte, acionamentos por inversor, sistemas pneumáticos e unidades hidráulicas podem introduzir novos perigos ou interferir na lógica de segurança da calandra.
Etapas para adequar calandras industriais à NR-12
1. Levantamento técnico e inventário da máquina
O trabalho começa com a identificação completa do equipamento e de seu contexto produtivo. São levantados fabricante, ano, modelo, número de série, capacidade, diagramas disponíveis, acionamentos, painéis, sensores, dispositivos existentes e histórico de incidentes ou quase acidentes.
Na visita técnica, a equipe deve observar a calandra em funcionamento, incluindo partidas, paradas, setup, abastecimento, retirada de produto, limpeza, ajustes de cilindros e manutenção. A condição real de uso vale mais do que a condição declarada em procedimento. É comum encontrar máquinas com comandos alterados ao longo dos anos, proteções desativadas ou circuitos de parada sem monitoramento adequado.
Esse levantamento alimenta o inventário de máquinas e estabelece a base para o prontuário técnico. Fotos técnicas, medições, diagramas de fluxo e registro das não conformidades ajudam a garantir rastreabilidade nas fases seguintes.
2. Apreciação de riscos com metodologia estruturada
A apreciação de riscos deve seguir os princípios da ABNT NBR ISO 12100: identificação de perigos, estimativa de risco e definição de medidas de redução. Em projetos industriais, a metodologia HRN é frequentemente aplicada para classificar a exposição, a probabilidade de ocorrência, a gravidade do dano e a possibilidade de evitar o evento.
Nas calandras, a análise precisa contemplar, no mínimo, o arraste entre cilindros, esmagamento em mecanismos de ajuste, corte em acessórios, queimaduras por superfícies aquecidas, projeção de material, partida inesperada, risco elétrico e falhas durante manutenção. A análise também deve considerar cada modo de operação: automático, manual, ajuste, limpeza, troca de bobina e intervenção técnica.
O resultado não deve ser um relatório genérico. Cada risco identificado precisa ter uma medida de controle associada, com indicação do responsável, da solução técnica, da norma aplicável e da condição de validação. Essa matriz orienta o escopo de adequação e evita investimentos em itens que não tratam o risco crítico.
3. Definição da estratégia de redução de risco
A hierarquia de redução de riscos começa pelo projeto intrinsecamente seguro. Quando não é possível eliminar o perigo pelo processo ou pela geometria da máquina, entram as proteções físicas, os dispositivos de segurança e as informações para uso seguro.
Em uma calandra, isso pode envolver proteções fixas nas transmissões, grades perimetrais, portas com intertravamento, proteção frontal ajustável, barras de emergência, cabos de acionamento por tração e comandos bimanuais em aplicações específicas. A escolha depende do acesso necessário, do tempo de parada, do risco de burla e da forma como o operador interage com o material.
Dispositivos sensíveis, como cortinas de luz e scanners a laser, podem ser tecnicamente viáveis em determinadas áreas, mas não substituem automaticamente uma barreira mecânica. Poeira, vapor, resíduos de processo, vibração e presença contínua de material podem reduzir a confiabilidade ou gerar paradas indevidas. A solução deve ser definida por análise de aplicação, e não apenas pela disponibilidade de um componente.
4. Projeto mecânico das proteções e acessos
Após a estratégia aprovada, é elaborado o projeto mecânico. Ele define materiais, perfis, chapas, fixações, distâncias de segurança, pontos de acesso, visibilidade operacional, resistência estrutural e condições de abertura para manutenção.
As proteções devem respeitar as distâncias previstas na ABNT NBR ISO 13857, impedindo que membros superiores ou inferiores alcancem a zona de perigo. A abertura de uma grade, por exemplo, não pode permitir o alcance dos cilindros antes que o movimento perigoso tenha cessado. Por isso, distância, tempo de parada e posicionamento do intertravamento são variáveis interdependentes.
Uma boa solução também prevê ergonomia. Portas pesadas, proteções sem acesso para inspeção ou estruturas que dificultam a troca de ferramenta tendem a sofrer alterações em campo. Em alguns casos, proteções articuladas, deslizantes ou com contrapeso melhoram a rotina sem reduzir o nível de segurança exigido.
5. Projeto do sistema de comando relacionado à segurança
A adequação elétrica exige a definição das funções de segurança e do nível de desempenho requerido, normalmente expresso como PLr. A arquitetura deve ser desenvolvida conforme a ABNT NBR ISO 13849-1 ou, quando aplicável, a IEC 62061, considerando categoria, diagnóstico, confiabilidade dos componentes e resistência a falhas comuns.
As funções mais recorrentes incluem parada de emergência, intertravamento de portas, monitoramento de velocidade zero, prevenção de partida inesperada, parada segura de acionamentos e modo de ajuste com velocidade reduzida e dispositivo de atuação mantido. Um relé convencional ou um CLP de processo não substitui, por si só, um sistema de segurança validado.
Quando a calandra utiliza inversores de frequência ou servodrives, recursos como STO, SS1, SLS e monitoramento seguro de velocidade podem compor a solução. Contudo, a aplicação depende da compatibilidade do acionamento, do comportamento da carga e do tempo necessário para eliminar o movimento perigoso. Em cilindros de alta inércia, somente retirar torque do motor pode não produzir uma parada suficientemente rápida.
6. Implantação com controle de parada produtiva
A instalação deve ser planejada para reduzir interferências na produção, sem transformar a urgência operacional em risco de execução. Antes da intervenção, é necessário definir bloqueio e etiquetagem de energias, janela de parada, materiais, pontos de içamento, testes preliminares e responsáveis pela liberação da máquina.
A montagem mecânica e elétrica precisa seguir os desenhos aprovados, com identificação de cabos, bornes, dispositivos e componentes de segurança. Alterações inevitáveis de campo devem ser registradas e incorporadas ao as built. Sem essa atualização, a documentação deixa de representar a máquina efetivamente instalada.
Também é essencial verificar se a adequação não afeta funções de processo críticas, como sincronismo de rolos, controle de temperatura, tensão de material e comunicação com supervisórios. Segurança e produtividade não são objetivos opostos, mas exigem integração de engenharia para que a proteção não se torne um gargalo de operação.
7. Validação, comissionamento e documentação final
A validação confirma se as medidas implementadas atendem ao risco definido no projeto. Isso inclui teste de cada intertravamento, parada de emergência, lógica de rearme, prevenção de religamento automático, resposta a falhas e comportamento em todos os modos de operação.
É necessário medir e verificar o tempo de parada quando esse dado influencia o posicionamento de proteções ou dispositivos de detecção. A validação deve demonstrar que, ao acessar uma área protegida, a parte perigosa não pode ser alcançada antes de cessar o movimento. Testes funcionais sem critérios técnicos documentados não são suficientes para comprovar a integridade da função de segurança.
Os entregáveis costumam incluir análise de riscos, memorial descritivo, diagramas elétricos atualizados, projeto mecânico, relação de componentes, cálculo ou validação de PL, registros de testes, manual de operação e manutenção, procedimento de bloqueio e prontuário da máquina. Quando aplicável, os documentos devem contar com ART do profissional habilitado.
Treinamento e manutenção preservam a conformidade
A adequação perde efetividade quando o operador não compreende a lógica dos dispositivos instalados ou quando a manutenção substitui componentes de segurança por equivalentes não validados. O treinamento deve abordar riscos específicos da calandra, uso correto das proteções, resposta a falhas, procedimentos de limpeza, bloqueio de energias e limites do modo de ajuste.
Após o comissionamento, inspeções periódicas devem verificar integridade mecânica, atuação dos intertravamentos, estado de cabos, funcionamento das paradas e sinais de burla. Mudanças no produto processado, na velocidade, nos cilindros ou na automação também exigem reavaliação, pois podem alterar o risco inicialmente calculado.
Uma adequação bem executada transforma a NR-12 em um critério de engenharia incorporado à rotina da fábrica. Para calandras industriais, a decisão mais segura é tratar cada equipamento como um sistema completo: processo, mecânica, comando, operação e documentação precisam funcionar juntos para que a proteção continue válida no chão de fábrica.