Uma proteção instalada não é, por si só, uma proteção eficaz. Na rotina de produção, vibração, impactos de movimentação, intervenções de manutenção, adaptações sem projeto e desgaste de componentes podem comprometer barreiras físicas e dispositivos intertravados. Por isso, a inspeção de proteções deve verificar se o sistema continua reduzindo o risco conforme foi concebido, e não apenas se permanece visualmente presente na máquina.
Para a indústria, essa avaliação é parte da gestão de segurança, disponibilidade e conformidade. Uma grade com fixação frouxa, uma porta com intertravamento burlado ou uma cortina de luz fora da distância de segurança pode expor operadores a zonas perigosas, interromper a produção e gerar não conformidades em auditorias e fiscalizações.
O que caracteriza uma proteção adequada
A NR-12 estabelece requisitos para sistemas de segurança em máquinas e equipamentos, incluindo proteções fixas, móveis e dispositivos de segurança. A definição técnica, porém, depende da apreciação de riscos da máquina, considerando as tarefas realizadas, os perigos mecânicos, elétricos, térmicos e outros, bem como a frequência de acesso à zona de risco.
A ABNT NBR ISO 12100 orienta esse processo de identificação de perigos e redução de riscos. A partir dessa análise, a proteção deve ser especificada para impedir ou limitar o acesso ao perigo, suportar as condições reais de operação e não criar novos riscos, como pontos de aprisionamento, cortes em chapas ou dificuldades que incentivem a remoção pelo operador.
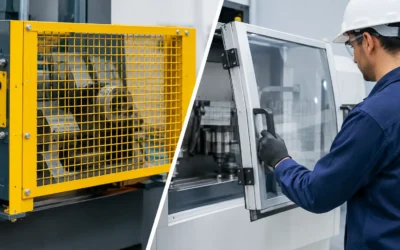
Proteções fixas são adequadas quando não há necessidade recorrente de acesso à área perigosa. Devem ser fixadas com meios que exijam ferramentas para remoção e manter resistência compatível com a aplicação. Já proteções móveis são necessárias quando há acesso operacional frequente, como em abastecimento, troca de ferramenta, retirada de peças ou limpeza. Nesses casos, o acesso deve ser monitorado por intertravamento, de forma que a abertura interrompa ou impeça a condição perigosa.
Não existe uma solução universal. Uma porta intertravada pode ser apropriada em uma célula de montagem, enquanto uma proteção fixa pode ser mais confiável em uma transmissão por correias. A escolha depende do risco residual aceitável, da necessidade de acesso, do tempo de parada, da possibilidade de inércia perigosa e da arquitetura do sistema de comando relacionada à segurança.
Inspeção de proteções: avaliação além do aspecto visual
Uma inspeção tecnicamente consistente combina verificação física, funcional e documental. Avaliar apenas se a grade está instalada é insuficiente. É necessário confirmar se ela impede o alcance à zona de perigo, se mantém sua resistência mecânica e se os dispositivos associados respondem corretamente em todas as condições previstas de uso.
Integridade mecânica e fixação
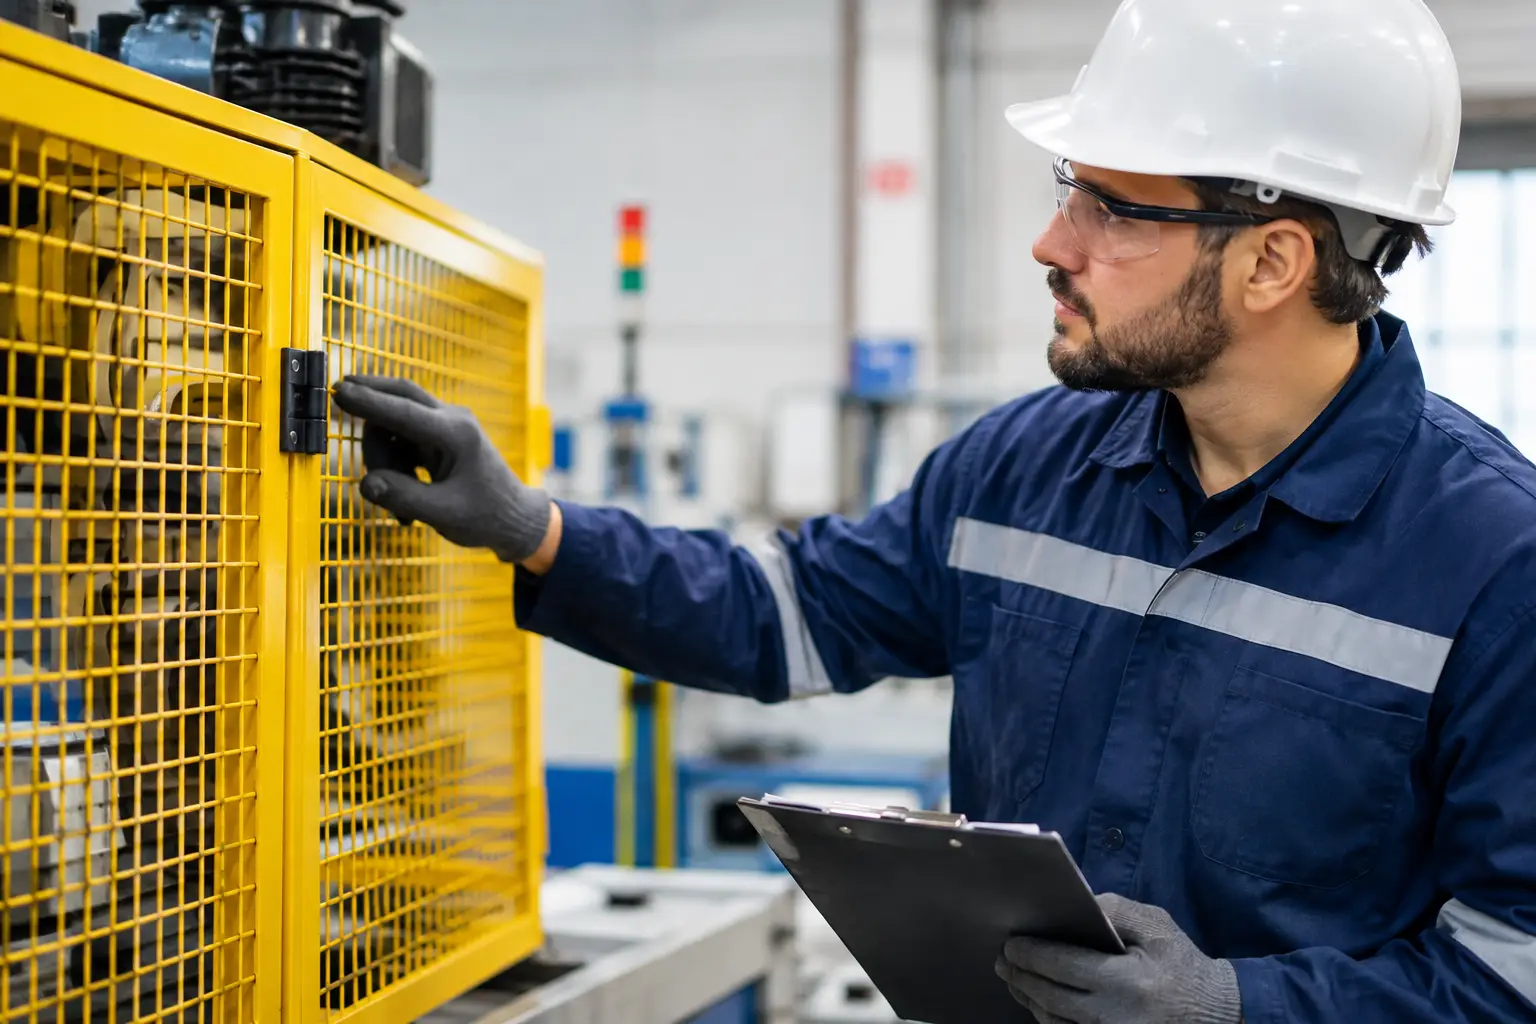
O primeiro ponto é examinar a condição estrutural da proteção. Devem ser identificadas deformações, corrosão, trincas, soldas rompidas, telas danificadas, folgas excessivas e pontos de fixação ausentes ou inadequados. Alterações aparentemente pequenas podem modificar a distância entre a proteção e o elemento perigoso ou permitir a passagem de mãos e membros superiores.
Também é necessário verificar as aberturas da proteção e as distâncias de segurança. A ABNT NBR ISO 13857 traz referências para impedir o alcance de zonas perigosas por membros superiores e inferiores. Uma tela, chapa perfurada ou grade pode estar íntegra, mas ser inadequada se a dimensão de sua abertura permitir alcançar engrenagens, facas, polias, eixos ou outros elementos móveis.
Em proteções fixas, a inspeção deve confirmar que os elementos de fixação exigem ferramenta para remoção. Fechos improvisados, parafusos borboleta, abraçadeiras plásticas e encaixes de retirada manual normalmente não atendem ao propósito de uma proteção fixa quando possibilitam acesso fácil à zona perigosa.
Intertravamentos, chaves e bloqueios
Nas proteções móveis, o foco se amplia para o comportamento do conjunto. A abertura da porta ou tampa deve gerar a parada da função perigosa ou impedir sua partida. Quando há risco residual devido à inércia, como em centrífugas, esmeris, prensas ou eixos de alta rotação, pode ser necessário monitorar a parada antes de liberar o acesso por meio de bloqueio de proteção.
A inspeção deve procurar sinais de burla: atuadores soltos, ímãs utilizados para simular porta fechada, chaves fixadas fora da posição original, cabos desviados, conectores danificados ou dispositivos anulados no CLP. Essas ocorrências são críticas porque indicam que a proteção deixou de cumprir sua função, muitas vezes como resposta a problemas de processo ou a um projeto que dificulta a operação.
Não basta substituir uma chave defeituosa e encerrar a ocorrência. É preciso investigar a causa. Se o intertravamento é burlado porque a regulagem exige acessos repetitivos, a medida tecnicamente adequada pode envolver revisão do modo de ajuste, comandos de ação mantida, velocidade reduzida monitorada, dispositivo de habilitação ou alteração mecânica na máquina.
Dispositivos de proteção eletrossensíveis
Cortinas de luz, scanners a laser, tapetes sensíveis e outros dispositivos eletrossensíveis exigem testes funcionais específicos. A inspeção deve verificar alinhamento, integridade de cabos e conectores, área efetivamente protegida, distância de segurança, tempo total de parada e resposta à interrupção do campo de detecção.
A distância de segurança não pode ser definida por estimativa visual. Ela depende, entre outros fatores, do tempo de resposta do dispositivo, do tempo de processamento do sistema de comando, do tempo de parada da máquina e da velocidade de aproximação do corpo. Uma alteração no acionamento, no inversor, no freio ou na lógica de controle pode exigir novo cálculo e validação do posicionamento da cortina de luz.
Relação entre proteção física e circuito de segurança
A proteção mecânica e o circuito de segurança formam um único sistema de redução de risco. Uma porta corretamente construída perde eficácia se o sinal do intertravamento for tratado como comando comum. Da mesma forma, uma lógica de segurança adequada não compensa uma grade com abertura que permita acesso ao perigo.
Durante a inspeção, devem ser verificados os componentes de entrada, lógica e saída do sistema. Isso inclui chaves de segurança, relés ou controladores de segurança, contatores monitorados, válvulas de segurança, inversores com funções seguras e os elementos finais que removem ou controlam a energia perigosa.
O nível de desempenho requerido, ou PLr, deve ser definido na apreciação de riscos. A arquitetura implementada precisa ser compatível com esse requisito, conforme princípios da ABNT NBR ISO 13849-1, ou com a IEC 62061 quando aplicável. Na prática, isso significa avaliar categoria, redundância, cobertura diagnóstica, exclusão de falhas quando tecnicamente justificada e comportamento seguro diante de defeitos.
Um teste funcional deve contemplar cenários de falha plausíveis. Abrir cada proteção móvel, acionar cada parada de emergência, interromper cada cortina de luz e verificar a prevenção de rearranque são etapas essenciais. Também é necessário confirmar que a máquina não parte automaticamente após o fechamento de uma proteção ou após o retorno de energia, salvo condições específicas avaliadas e previstas no projeto.
Periodicidade e registros da inspeção
A frequência da inspeção deve ser definida conforme a criticidade da máquina, severidade do dano potencial, intensidade de uso, ambiente fabril, histórico de falhas e recomendações do fabricante. Equipamentos sujeitos a vibração intensa, lavagem, contaminação, impactos de empilhadeiras ou intervenções frequentes requerem verificações mais rigorosas do que máquinas com operação estável e baixo acesso à zona de risco.
É recomendável estruturar níveis de verificação. A operação pode realizar uma checagem de pré-uso para identificar danos evidentes e funcionamento básico. A manutenção executa inspeções periódicas planejadas, com testes definidos. Já a engenharia de segurança deve revisar o sistema após acidentes, quase acidentes, mudanças de processo, retrofit, alteração de layout ou modificação no circuito de comando.
O registro precisa ser rastreável. Um relatório de inspeção deve identificar a máquina, localização, data, responsável, proteções avaliadas, critérios utilizados, evidências encontradas, testes executados, não conformidades, classificação de criticidade, ações corretivas e responsáveis pelos prazos. Quando houver intervenção de engenharia, a documentação deve ser atualizada no prontuário da máquina, com projetos, diagramas, memória de cálculo e ART quando aplicável.
Quando a inspeção indica necessidade de adequação
Algumas não conformidades exigem ação imediata, especialmente quando permitem acesso direto a partes móveis, anulam dispositivos de segurança ou impedem a parada segura. Nesses casos, a continuidade operacional deve ser analisada com critério técnico. Manter a máquina produzindo sem uma barreira eficaz pode transferir para a operação um risco que deveria ser controlado pelo projeto.
Outras situações exigem engenharia de adequação: proteções que não respeitam ergonomia, portas sem bloqueio diante de inércia, cortinas de luz mal posicionadas, ausência de monitoramento de contatores, sistemas de segurança com PL insuficiente ou documentação incompatível com a condição real da máquina. A correção deve integrar mecânica, elétrica, automação e validação funcional.
Na Tecservice, a inspeção é tratada como ponto de partida para uma decisão técnica viável em planta. O resultado esperado não é somente uma lista de desvios, mas uma definição clara de risco, escopo de adequação, impacto produtivo, documentação necessária e critérios de aceitação no comissionamento.
Uma proteção só cumpre sua finalidade quando permanece íntegra, difícil de burlar, adequada ao processo e validada no comportamento real da máquina. Transformar essa verificação em rotina de engenharia reduz exposição ao risco e evita que uma falha previsível se torne uma ocorrência grave.