Uma prensa com comando bimanual, uma célula robotizada com acesso lateral ou uma máquina antiga sem diagrama elétrico exigem mais do que uma apresentação genérica de segurança. O treinamento NR12 para empresas deve preparar operadores, preparadores, mantenedores e supervisores para reconhecer riscos reais, aplicar procedimentos definidos e interromper atividades quando as condições de segurança não estiverem atendidas.
Na indústria, falhas de capacitação raramente aparecem apenas como um problema comportamental. Elas se conectam a proteções removidas, intervenções sem bloqueio de energia, partidas inesperadas, ajustes fora do modo previsto e registros documentais insuficientes em uma auditoria ou fiscalização. Por isso, o treinamento precisa refletir a máquina, o processo e a função de cada participante.
O que a NR-12 exige da capacitação
A NR-12 estabelece requisitos para o trabalho seguro com máquinas e equipamentos, incluindo a capacitação dos trabalhadores envolvidos em sua operação, manutenção, inspeção, preparação, limpeza e demais intervenções. O conteúdo não deve ser tratado como um curso isolado da realidade produtiva: ele precisa ser compatível com a função exercida, com os riscos identificados e com as medidas de proteção instaladas.
Na prática, uma capacitação tecnicamente consistente apresenta os princípios de segurança aplicáveis à operação, os perigos mecânicos, elétricos, térmicos, pneumáticos e hidráulicos da atividade, os dispositivos de parada de emergência, os sistemas de intertravamento e as limitações de uso dos comandos. Também deve abordar os procedimentos para liberação de máquina, limpeza, troca de ferramenta, setup, desobstrução e manutenção.
O treinamento deve ocorrer antes de o trabalhador assumir a função ou sempre que houver mudança relevante nas condições de trabalho, nos processos, nas máquinas ou nos métodos operacionais. A necessidade de reciclagem depende da avaliação da empresa, de alterações técnicas, de ocorrências, de desvios observados e das exigências aplicáveis ao equipamento. Estabelecer uma periodicidade sem considerar esses fatores pode criar apenas um registro administrativo, sem ampliar o controle de risco.
Treinamento NR12 para empresas começa no diagnóstico técnico
Não existe um conteúdo único que seja suficiente para todas as plantas. Uma fábrica com tornos convencionais, prensas excêntricas, injetoras e esteiras possui uma matriz de risco distinta de uma operação com robôs, visão computacional, servoacionamentos e sistemas de alimentação automática.
O ponto de partida é conhecer o inventário de máquinas, os setores produtivos, as funções que acessam cada equipamento e os cenários de intervenção. A Análise de Riscos baseada na ABNT NBR ISO 12100 fornece elementos para entender limites de máquina, perigos, situações perigosas e medidas de redução de risco. Quando aplicável, a análise também precisa considerar a arquitetura do sistema de comando relacionada à segurança, o nível de desempenho requerido e alcançado, conforme referências como a EN ISO 13849 e a IEC 62061.
Esse levantamento evita um erro recorrente: ensinar que uma proteção existe sem explicar em quais condições ela efetivamente protege. Uma chave de segurança com falha de diagnóstico, um relé inadequado ao risco ou um intertravamento com possibilidade de burla não são resolvidos por orientação ao operador. Primeiro, a engenharia deve tratar a condição de não conformidade. Depois, o treinamento orienta a utilização correta da solução implementada.
O conteúdo precisa mudar conforme a função
Operadores precisam compreender a sequência segura de partida e parada, os limites de acesso à zona de risco, a inspeção visual de proteções e os critérios para comunicar anomalias. Eles não devem ser induzidos a realizar ajustes ou correções que pertencem à manutenção apenas para manter o ritmo de produção.
Profissionais de setup e preparação exigem conteúdo mais específico sobre troca de ferramental, modos de operação, validação de proteções, zonas de esmagamento e procedimentos de teste. Já a manutenção deve dominar o bloqueio e etiquetagem de fontes de energia, a dissipação de energia residual, a confirmação de energia zero e as etapas de retorno seguro à produção.
Lideranças de produção e manutenção também precisam participar. São elas que definem prioridades, autorizam intervenções, organizam a resposta a paradas e evitam que metas de curto prazo levem à neutralização de salvaguardas. Sem essa camada de gestão, o procedimento tende a ser abandonado na primeira urgência operacional.
Conteúdo técnico que deve aparecer no treinamento
Uma programação eficaz combina fundamento normativo, demonstração no equipamento e validação de aprendizado. Em vez de concentrar horas em conceitos abstratos, a empresa deve relacionar cada tema aos pontos de risco encontrados na planta.
Os blocos mais relevantes normalmente incluem:
- princípios da NR-12, responsabilidades e limites de atuação por função;
- identificação de perigos e zonas de risco em máquinas, periféricos e linhas automatizadas;
- funcionamento e inspeção de proteções fixas, móveis, cortinas de luz, scanners, tapetes, comandos bimanuais e paradas de emergência;
- procedimentos de bloqueio de energias elétrica, pneumática, hidráulica, mecânica, gravitacional e térmica;
- operação, limpeza, ajustes, setup e desobstrução conforme instruções de trabalho;
- comunicação de falhas, resposta a situações anormais e proibição de burlas em dispositivos de segurança.
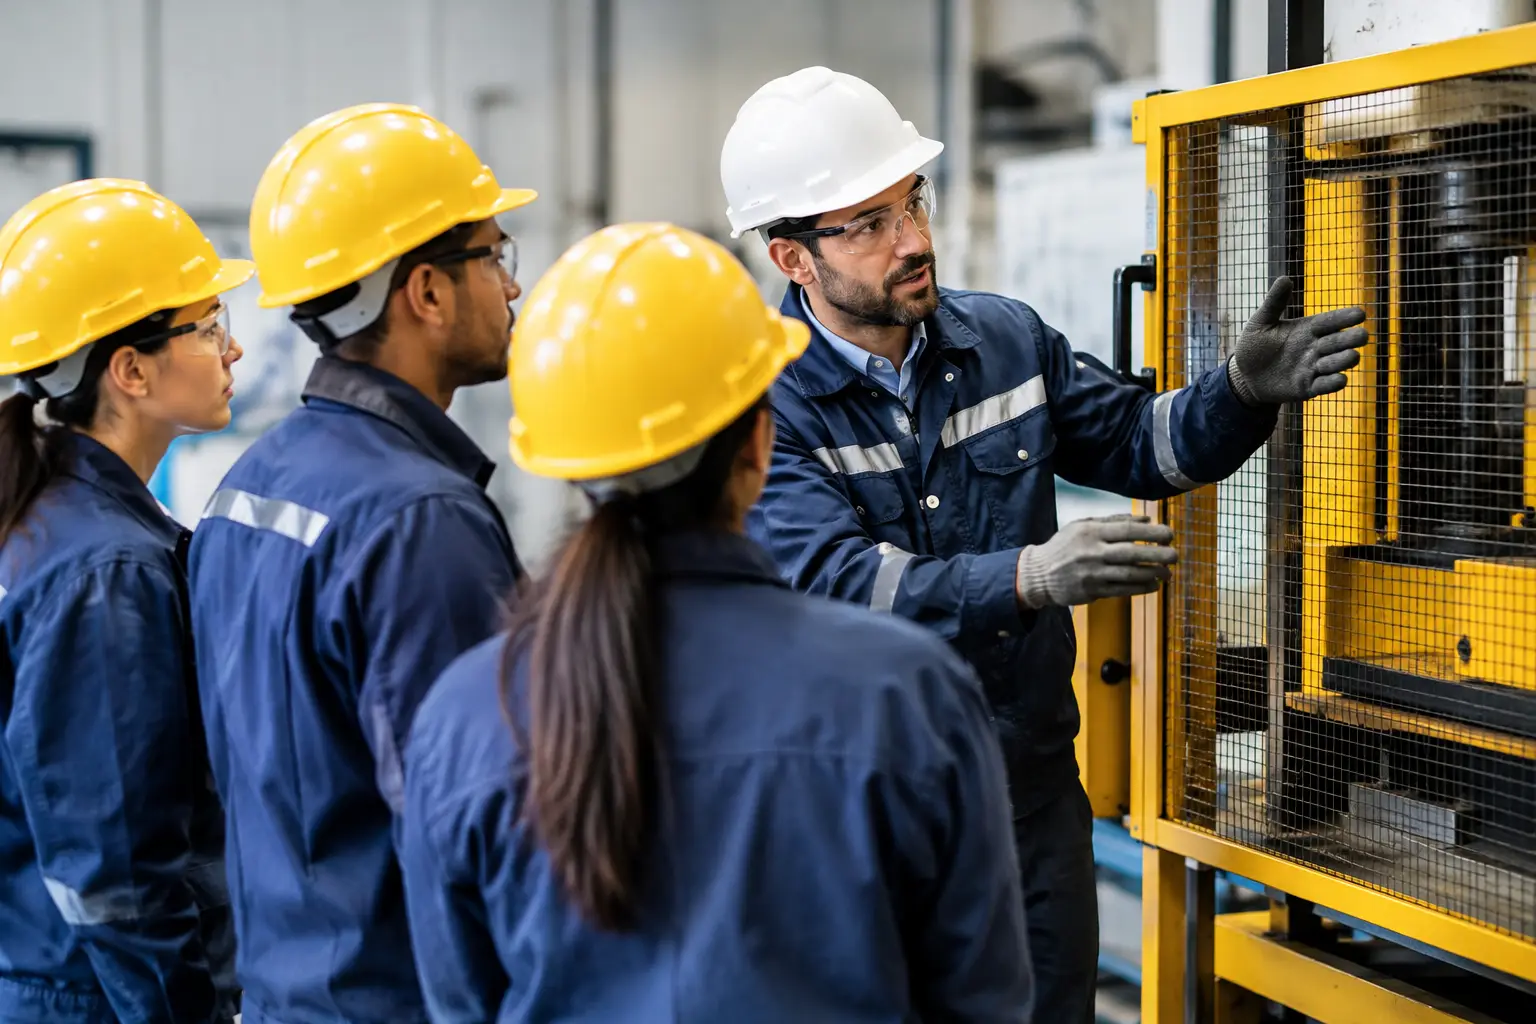
O uso de exemplos do próprio chão de fábrica faz diferença. Em uma célula robotizada, por exemplo, o participante deve saber por que o acesso exige condição segura, como funciona a seleção de modo, quem pode usar um dispositivo de habilitação e quais são os riscos durante a retomada após uma parada. Em uma prensa, precisa reconhecer que a parada de emergência não substitui uma solução de proteção adequada e que nenhuma intervenção na ferramenta pode ocorrer sem o procedimento definido.
Da sala de treinamento à máquina: como validar a aprendizagem
A presença em lista não comprova competência operacional. A empresa precisa verificar se o trabalhador entendeu os perigos e consegue executar o procedimento nas condições previstas. Avaliações escritas ajudam a registrar conceitos, mas não substituem observação prática supervisionada.
Uma abordagem eficiente divide a validação em quatro momentos: apresentação do risco e da medida de proteção; demonstração do procedimento pelo instrutor; execução orientada pelo participante; e avaliação prática com critérios documentados. Isso permite identificar dúvidas que uma prova objetiva dificilmente revelaria, como a incapacidade de localizar um ponto de bloqueio ou de reconhecer uma proteção deslocada.
O treinamento deve gerar evidências rastreáveis. Entre os registros recomendados estão programa e carga horária, conteúdo ministrado, identificação e qualificação do instrutor, relação de participantes, avaliações aplicadas, certificados e registros de reciclagem. Esses documentos precisam estar coerentes com o prontuário da máquina, os procedimentos operacionais e os laudos existentes.
Erros que reduzem a efetividade da capacitação
O primeiro erro é tratar todas as máquinas como equivalentes. Um treinamento amplo sobre NR-12 pode ser útil para nivelamento, mas não habilita, por si só, o trabalhador para operar uma máquina específica com riscos e comandos particulares.
O segundo é treinar antes de concluir as adequações. Se a proteção descrita no material não está instalada, se o diagrama elétrico não corresponde ao painel ou se o procedimento prevê bloqueios inexistentes, a capacitação passa a formalizar uma condição que não existe. A ordem adequada é avaliar, projetar, implantar, testar, documentar e então capacitar conforme a condição validada em campo.
Também é inadequado transferir para o trabalhador a responsabilidade por falhas de projeto. Orientar que ninguém deve acessar uma área perigosa é necessário, mas não elimina a obrigação de implementar proteções, sistemas de comando seguros e meios de acesso adequados. Segurança de máquinas é resultado de redução de risco por engenharia, procedimentos e capacitação, nessa ordem de prioridade sempre que viável.
Integração com adequação e documentação NR-12
O treinamento entrega melhores resultados quando integra um programa completo de segurança de máquinas. O inventário e a apreciação de riscos apontam prioridades; os projetos mecânicos e elétricos definem as soluções; a instalação e o comissionamento comprovam o funcionamento; e a capacitação transforma essas soluções em rotina operacional controlada.
Em máquinas legadas, esse processo merece atenção adicional. Muitas vezes, os operadores desenvolveram práticas informais para compensar limitações de projeto, como acessar manualmente uma região de risco para retirar peças ou liberar enroscos. A adequação correta precisa redesenhar a intervenção, não apenas proibi-la. Pode envolver proteções com intertravamento, alterações no sistema de alimentação, automação de etapas, melhorias de ergonomia e instruções revisadas.
A Tecservice atua nesse encadeamento, unindo análise de risco, definição de PL, projetos de adequação, documentação técnica com ART, implantação e treinamento orientado à realidade da planta. Para a empresa contratante, isso reduz a distância entre o que consta no prontuário e o que realmente ocorre em operação.
Capacitar é sustentar a condição segura
Um bom treinamento não termina com a emissão do certificado. Ele continua nas inspeções de rotina, nos diálogos de segurança, na análise de desvios, na atualização de procedimentos e na revisão técnica após qualquer modificação de máquina ou processo.
Quando a capacitação é construída sobre uma avaliação de risco real e uma adequação corretamente executada, o operador sabe o que fazer, a manutenção sabe como intervir e a liderança tem critérios para não aceitar atalhos. Essa é a base para manter máquinas produtivas sem normalizar exposições que a engenharia já tem meios de controlar.